ES
Los fabricantes de muebles y gabinetes enfrentan un problema común: las pinturas y lacas líquidas se astillan, rayan y desvanecen mucho antes de que el metal o sustrato subyacente se desgaste. A medida que los productos de interior pasan por almacenes, tiendas minoristas y años de manipulación doméstica, el acabado suele ser lo primero que falla. Los sistemas de acabado a base de polvo se desarrollaron específicamente para cerrar esta brecha, y para aplicaciones en interiores, la tecnología ha madurado mucho más allá de los simples colores planos hacia opciones texturizadas, con efecto de madera y de alto brillo que resisten el contacto diario.
Este artículo analiza cómo Recubrimiento en polvo para muebles de metal para interiores y Recubrimiento en polvo para armarios se formulan los sistemas, cómo se aplican y qué deben evaluar los equipos de fabricación antes de cambiar una línea de producción a polvo.

Los muebles metálicos de interior, incluidos marcos de estanterías, armazones de gabinetes, sistemas de cajones y paneles decorativos, se manipulan con mucha más frecuencia de lo que la mayoría de la gente supone. Las puertas se abren docenas de veces al día, los bordes de los cajones reciben contacto repetido de las manos y las llaves, y los paños de limpieza contienen abrasivos suaves durante el mantenimiento de rutina. Un acabado que parece aceptable el primer día pero que se degrada al cabo de un año genera reclamaciones de garantía y daños a la reputación del fabricante.
Tres modos de fallo dominan las quejas sobre muebles interiores recubiertos de líquido:
El recubrimiento en polvo aborda cada uno de estos a través de una estructura de película fundamentalmente diferente. Debido a que el recubrimiento se aplica como un polvo seco, cargado electrostáticamente y luego se cura en una película reticulada continua, generalmente produce una capa más gruesa y uniforme que una capa líquida comparable, sin las finas manchas relacionadas con el solvente que la aplicación líquida puede dejar en las esquinas y bordes.
Recubrimiento en polvo para muebles de metal para interiores Las formulaciones basadas en una química de resina híbrida de poliéster y epoxi se eligen específicamente para uso en interiores porque equilibran la resistencia mecánica con la estabilidad del color y el brillo bajo iluminación interior. A diferencia de los sistemas de epoxi puro, que tienden a endurecerse cuando se exponen a cualquier luz ultravioleta, los sistemas híbridos mantienen su apariencia durante años en oficinas, comercios minoristas y entornos residenciales.
La dureza y el espesor de la película son importantes porque determinan directamente cómo se comporta una superficie recubierta bajo el tipo de contacto mecánico repetido descrito anteriormente. Una película en el rango de dureza de lápiz de 2H a 3H resiste el daño superficial causado por llaves, joyas y herramientas de limpieza mucho mejor que una laca suave y de bajo espesor, al mismo tiempo que conserva suficiente flexibilidad para evitar grietas si el sustrato metálico se flexiona ligeramente durante el envío o la instalación.
Una película híbrida de poliéster y epoxi curada adecuadamente no se asienta simplemente sobre el metal; forma una red reticulada que se une mecánica y químicamente a la superficie pretratada, por lo que la falla de adhesión es poco común cuando la etapa de pretratamiento se realiza correctamente.
Los armarios y gabinetes presentan un desafío ligeramente diferente que los marcos de muebles abiertos porque combinan zonas de hardware de alto contacto (bisagras, manijas, bordes) con grandes áreas de paneles planos donde la consistencia del color y la uniformidad del brillo son muy visibles. Recubrimiento en polvo para armarios Los sistemas generalmente se formulan con una distribución de tamaño de partículas ligeramente más fina para lograr un flujo más suave en paneles de puertas grandes, reduciendo la textura de piel de naranja que puede aparecer con polvos más gruesos.

Los fabricantes que trabajan con líneas de armarios y gabinetes deben prestar atención a tres variables de formulación al seleccionar un sistema de recubrimiento:
| variable | Por qué es importante para los gabinetes | Orientación práctica |
|---|---|---|
| Distribución del tamaño de partículas | Afecta la suavidad del flujo en paneles de puertas grandes y planos | Una distribución más fina generalmente mejora la nivelación de la superficie. |
| Nivel de brillo | Determina cómo aparecen las imperfecciones superficiales menores visibles. | Los acabados semibrillantes ocultan mejor las marcas de manipulación que los de alto brillo. |
| Cobertura de borde | Las esquinas y los bordes son las primeras áreas que muestran desgaste. | Verifique la acumulación de película en los bordes durante la inspección de calidad, no solo en el panel central |
Elegir entre químicas de recubrimiento es una de las decisiones más importantes en una línea de producción de muebles o gabinetes, ya que afecta la velocidad de la línea, la infraestructura de curado y el rendimiento del producto a largo plazo. La siguiente tabla resume cómo se comparan normalmente las principales tecnologías adecuadas para interiores.
| Tipo de revestimiento | Durabilidad interior | Retención de color y brillo | Residuos de aplicación |
|---|---|---|---|
| Polvo híbrido poliéster-epoxi | Alto | Bueno bajo iluminación interior. | Bajo, exceso de pulverización recuperable |
| Polvo de poliéster puro | Alto | Muy bueno, incluidas las zonas cercanas a las ventanas. | Bajo, exceso de pulverización recuperable |
| Pintura líquida a base de disolvente | moderado | moderado, prone to earlier fading | Altoer, solvent loss during application |
| Pintura liquida a base de agua | moderado | moderado | moderado |
Los sistemas híbridos siguen siendo la opción más común específicamente para muebles y armarios metálicos de interior porque curan a temperaturas algo más bajas que los polvos de poliéster puro, lo que puede ser útil para sustratos con tolerancias dimensionales más estrictas o componentes sensibles al calor ya adheridos durante el recubrimiento.
Uno de los avances más notables en el recubrimiento en polvo para interiores ha sido la capacidad de replicar imágenes de vetas de madera en sustratos metálicos. Esto es importante desde el punto de vista comercial porque muchos diseños de muebles mezclan marcos de metal con frentes de gabinetes con apariencia de madera para una apariencia cohesiva, y combinar visualmente los dos materiales utilizados requiere un enchapado de madera real, lo que conlleva sus propios problemas de mantenimiento y humedad.
El recubrimiento en polvo con efecto madera generalmente se logra mediante uno de dos enfoques:
Ambos métodos conservan la protección mecánica de una película de polvo estándar debajo de la capa visual, lo que significa que la resistencia a los rayones y la corrosión no se ve comprometida por el bien de la apariencia. Esta es una ventaja significativa sobre los acabados pintados con vetas de madera, que generalmente se desgastan a un ritmo diferente al del patrón impreso debajo de ellos, lo que provoca desajustes visibles con el tiempo.
Los resultados consistentes dependen de seguir el proceso de recubrimiento en la secuencia correcta. Saltarse o apresurarse la etapa de pretratamiento es la causa más común de falla prematura del recubrimiento en los informes de campo.
Cada etapa de esta secuencia contribuye al producto terminado de manera diferente. El pretratamiento establece el enlace químico entre el sustrato y el recubrimiento, la aplicación de polvo determina el espesor y la uniformidad de la película, y el perfil de curado controla la densidad de reticulación, que está directamente relacionada con la dureza final y la resistencia química de la película. Saltarse el tratamiento previo adecuado puede reducir drásticamente el rendimiento de la adhesión incluso si el polvo en sí es de alta calidad.
Los compradores que evalúen a un proveedor de recubrimientos para programas de muebles o gabinetes deben solicitar datos de pruebas que hagan referencia a métodos reconocidos en lugar de confiar únicamente en muestras visuales. Los puntos de referencia comunes incluyen:
| Propiedad | Referencia de prueba común | Lo que confirma |
|---|---|---|
| Adhesión | Prueba de adherencia cruzada o cruzada | Fuerza de unión entre la película y el sustrato. |
| Resistencia al impacto | Prueba de impacto directo e inverso. | Resistencia al choque mecánico repentino. |
| Flexibilidad | Prueba de flexión del mandril | Capacidad para soportar la flexión del sustrato sin agrietarse. |
| Resistencia a la corrosión | Exposición a niebla salina neutra | Protección a largo plazo del metal subyacente. |
| Retención de brillo | Exposición a la intemperie acelerada | Estabilidad del color y del brillo durante años simulados de exposición. |
Solicitar esta documentación como parte de un proceso de calificación de proveedores es una forma sencilla de filtrar recubrimientos que parecen aceptables en un chip de muestra pero que no han sido validados en condiciones ambientales y de manejo realistas.
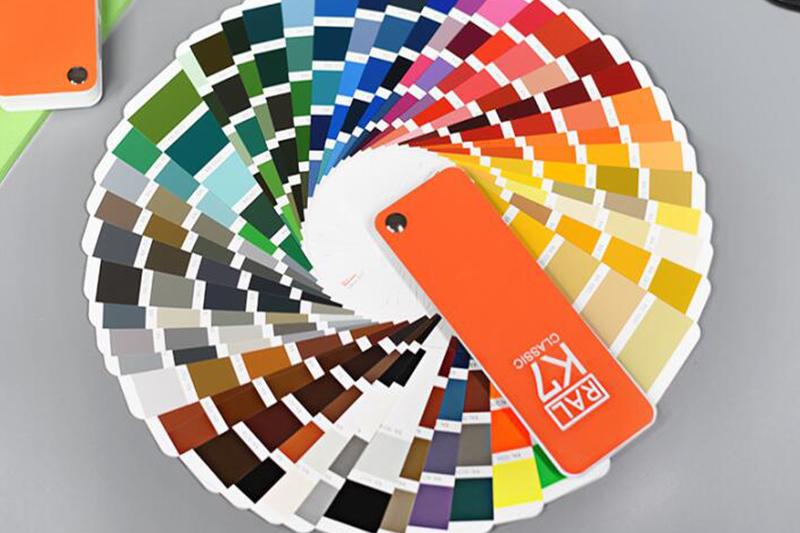
Las tendencias de diseño de interiores avanzan más rápido que la mayoría de los ciclos de recubrimientos industriales, por lo que los fabricantes se benefician al trabajar con sistemas de recubrimiento que ofrecen una biblioteca de colores amplia y actualizable en lugar de una paleta fija. Las direcciones actuales más populares para líneas de muebles y gabinetes incluyen:
porque recubrimiento en polvo permite una combinación de colores precisa y repetible de un lote a otro, los fabricantes que utilizan juegos de muebles de varias piezas, como un cuerpo de gabinete combinado con molduras o herrajes metálicos, pueden mantener la coherencia visual entre los componentes incluso cuando se producen en tiradas de recubrimiento separadas.
La sostenibilidad se ha convertido en un criterio de compra práctico para muchos compradores de muebles, no sólo en una consideración de marketing. Los sistemas de recubrimiento en polvo generalmente se comparan favorablemente con los acabados líquidos a base de solventes en varias medidas ambientales:
Para los fabricantes que documentan declaraciones medioambientales a minoristas o clientes finales, estas ventajas a nivel de proceso suelen ser más fáciles de fundamentar que las declaraciones amplias de sostenibilidad, ya que se relacionan directamente con datos medibles de emisiones y residuos de aplicaciones.
En condiciones interiores normales, un acabado en polvo híbrido de poliéster y epoxi aplicado correctamente generalmente funciona bien durante una década o más antes de que se haga evidente cualquier decoloración o desgaste notable, suponiendo que se siguiera el tratamiento previo y el curado correctos durante la fabricación.
El recubrimiento en polvo se aplica a sustratos conductores, por lo que los componentes metálicos se recubren directamente, mientras que los paneles de madera o compuestos generalmente se terminan por separado y luego se ensamblan, o se replican visualmente mediante técnicas de polvo con efecto de madera en piezas metálicas.
El desconchado de los bordes generalmente se debe a una formación insuficiente de la película en las esquinas durante la aplicación, a una adhesión inadecuada del pretratamiento o a impactos agudos repetidos de los herrajes y superficies adyacentes, en lugar de a una debilidad general en la química del recubrimiento en sí.
Los acabados mate y semibrillante tienden a ocultar huellas dactilares, rayones leves y marcas menores de manipulación de manera más efectiva que los acabados de alto brillo, lo que los convierte en una opción práctica común para gabinetes de cocina y almacenamiento sujetos a contacto frecuente.
Powder coating bonds directly to a metal substrate and resists moisture penetration at edges, while laminate relies on an adhesive bond that can delaminate over time, particularly in humid environments; powder coating is generally the more durable option for long-term edge integrity.


Derechos de autor © Material avanzado CO., LTD. de Zhejiang Huacai Reservados todos los derechos. Fabricantes de recubrimiento en polvo

 中文简体
 inglés